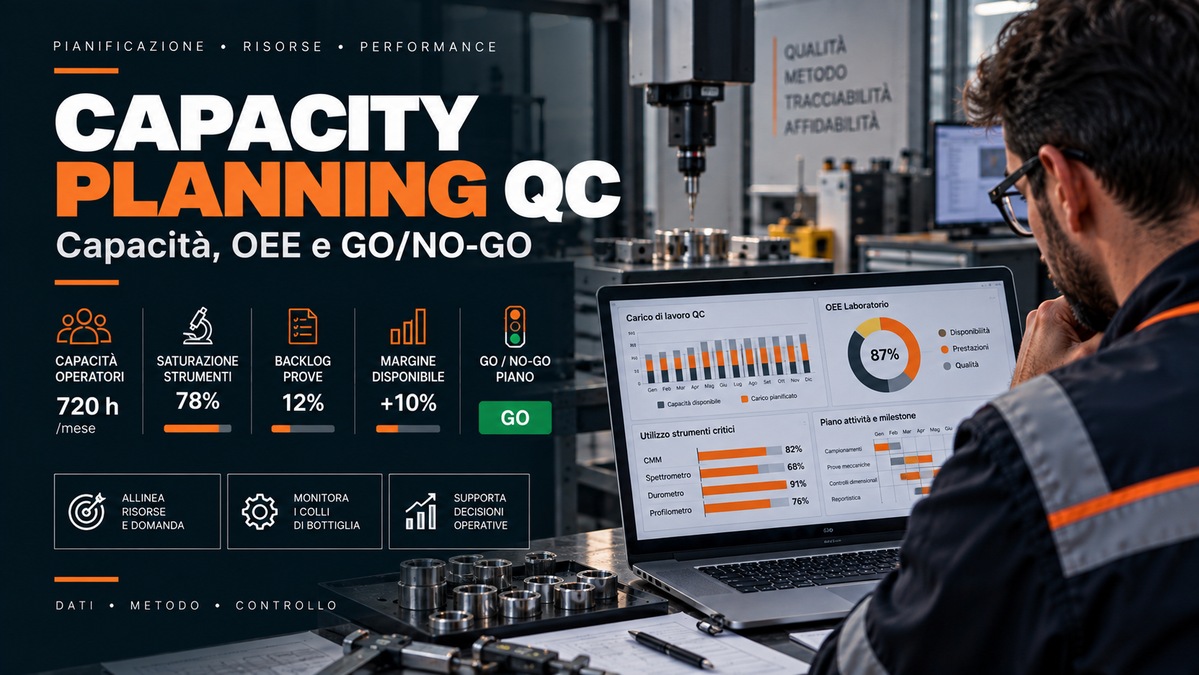
Un reparto di controllo qualità può avere persone disponibili e, nello stesso momento, non avere capacità sufficiente per accettare un nuovo lavoro. Basta che una competenza critica sia concentrata su pochi tecnici, che uno strumento sia già saturo oppure che il backlog assorba le ore apparentemente libere. La capacità nominale, da sola, descrive quindi solo una parte del problema.
Il capacity planning in Excel applicato al controllo qualità serve a trasformare ore, competenze, strumenti, carico e costi in una vista unica. L’obiettivo è supportare decisioni operative: capire quanto lavoro il reparto può sostenere, dove si trova il collo di bottiglia e quale impatto produce una nuova commessa sulla capacità residua e sulla marginalità.
Questo approccio è particolarmente utile nei reparti QC industriali che gestiscono prove eterogenee, attrezzature dedicate, tecnici con competenze differenti e carichi che cambiano di settimana in settimana.
Capacity planning nel controllo qualità: da dove partire
La capacità di un reparto QC dipende da più risorse che lavorano contemporaneamente. Le principali sono:
- ore disponibili degli operatori;
- competenze richieste per ciascuna prova;
- disponibilità degli strumenti critici;
- tempi standard o attesi delle attività;
- backlog già assegnato;
- rework e ripetizioni;
- vincoli di calendario e scadenze cliente.
Un modello di capacity planning deve quindi distinguere almeno tre livelli: capacità nominale, capacità effettiva e capacità allocabile.
| Livello | Significato | Esempio |
|---|---|---|
| Capacità nominale | Ore teoricamente disponibili | 8 tecnici × 160 h/mese |
| Capacità effettiva | Ore realmente produttive dopo perdite, inefficienze e vincoli | Ore nominali corrette con un fattore di performance |
| Capacità allocabile | Quota ancora disponibile dopo lavori confermati e backlog | Ore effettive meno carico già pianificato |
La capacità effettiva vale più delle ore nominali
Supponiamo che un gruppo QC disponga di 1.000 ore nominali in un mese. Se il processo converte in output utile l’80% di quella capacità, la capacità effettiva è circa 800 ore equivalenti. Portare il fattore di performance al 90% porta la capacità effettiva a 900 ore equivalenti.
Il passaggio da 80% a 90% corrisponde a +10 punti percentuali e a un incremento relativo della capacità effettiva del 12,5% rispetto alla baseline iniziale.
Capacità effettiva = capacità nominale × fattore di performance
Questo semplice calcolo rende visibile il valore economico dell’efficienza: a parità di ore nominali, il reparto può assorbire più attività. Se la domanda interna resta stabile, la quota liberata può essere destinata a nuove commesse, attività per clienti esterni oppure riduzione del backlog.
OEE nel QC: usare il concetto con precisione
L’OEE — Overall Equipment Effectiveness nasce per misurare l’efficacia complessiva di un’attrezzatura produttiva attraverso disponibilità, performance e qualità. Applicarlo direttamente a un reparto QC composto da persone, prove e strumenti richiede una adattazione esplicita.
In un contesto di controllo qualità può essere utile costruire un indicatore interno ispirato alla logica OEE per correggere la capacità nominale sulla base delle perdite osservate. Va però dichiarato come metrica adattata, perché non coincide automaticamente con l’OEE canonico di una linea produttiva.
Per esempio, il modello può tenere conto di:
- tempo effettivamente disponibile rispetto al pianificato;
- performance rispetto ai tempi standard;
- first pass yield o quota di attività completate senza rework;
- fermi strumentali;
- attese e indisponibilità operative.
Il valore dell’indicatore dipende dalla stabilità delle definizioni. Cambiare criterio da un mese all’altro rende il trend poco interpretabile.
Competenze: due tecnici disponibili non valgono sempre due tecnici equivalenti
La capacità di un reparto QC dipende anche dalla matrice delle competenze. Alcune prove possono essere eseguite da tutto il team; altre richiedono esperienza, qualifica interna, autorizzazioni o familiarità con strumenti specifici.
Una pianificazione robusta associa quindi ogni servizio alle competenze necessarie e verifica quanta capacità resta realmente disponibile per quella attività. Il collo di bottiglia può trovarsi in una singola competenza anche quando il reparto, nel complesso, mostra ore libere.
Una skill matrix inserita nel modello permette di distinguere:
- operatori pienamente autonomi;
- operatori utilizzabili con supervisione;
- operatori non ancora abilitati su quella prova;
- competenze concentrate su una sola persona;
- aree in cui la formazione può aumentare capacità e resilienza.
Strumenti critici: la capacità del reparto può fermarsi prima delle persone
Pressure test, leak test, helium leak test, analisi gas, particle counting, clean room e altre attività possono dipendere da attrezzature con capacità limitata.
Se il gruppo dispone di 200 ore-uomo libere ma lo strumento richiesto dalla nuova commessa ha solo 20 ore disponibili, la decisione deve essere costruita sul vincolo strumentale.
Per ogni risorsa critica conviene quindi registrare:
- ore disponibili;
- manutenzioni e tarature pianificate;
- carico già assegnato;
- tempo medio per servizio;
- eventuale capacità alternativa;
- buffer minimo da mantenere.
Stimare i tempi con tre scenari
Nei servizi QC i tempi possono variare in funzione di configurazione, documentazione, complessità del componente, ripetizioni e anomalie. Una singola stima puntuale tende a nascondere questa incertezza.
Una struttura semplice usa tre valori:
- tempo ottimistico;
- tempo più probabile;
- tempo pessimistico.
La logica PERT può trasformarli in una stima ponderata:
Tempo atteso = (O + 4M + P) / 6
Questa formula non elimina l’incertezza, ma rende la stima più strutturata e permette di confrontare attività diverse con un criterio uniforme.
Domanda di capacità: trasformare il portafoglio lavori in ore
Il carico futuro nasce dall’insieme delle commesse e dei servizi pianificati. Ogni voce deve essere trasformata in ore equivalenti e associata alle risorse necessarie.
Per ogni attività servono almeno:
- quantità prevista;
- tempo atteso per unità;
- operatori o competenze richieste;
- strumenti necessari;
- data richiesta;
- priorità;
- eventuale probabilità di rework.
La domanda aggregata può quindi essere confrontata con la capacità effettiva del mese o della settimana.
Saturazione: il dato che rende visibile il collo di bottiglia
Saturazione = carico pianificato / capacità disponibile × 100
Una saturazione elevata richiede attenzione soprattutto quando riguarda una risorsa senza ridondanza. Un tecnico unico su una prova specialistica o uno strumento critico al 95% rappresentano un vincolo molto più delicato rispetto a una risorsa facilmente sostituibile.
La lettura dovrebbe quindi separare almeno:
- saturazione operatori;
- saturazione competenze critiche;
- saturazione strumenti;
- capacità residua per periodo;
- backlog non pianificato.
GO/NO-GO: la decisione su un nuovo lavoro
Una nuova richiesta dovrebbe attraversare una verifica strutturata prima dell’accettazione. Il modello può usare una matrice di decisione basata su cinque dimensioni.
| Dimensione | Domanda |
|---|---|
| Capacità lavoro | Esistono ore effettive sufficienti nel periodo richiesto? |
| Competenze | Le persone disponibili possono eseguire quella prova? |
| Strumenti | La risorsa critica ha capacità residua? |
| Economica | Il lavoro genera un margine coerente con il costo e il rischio operativo? |
| Temporale | La scadenza è compatibile con backlog e commesse confermate? |
Il risultato può assumere tre stati: GO, GO CON CONDIZIONI oppure NO-GO. La seconda categoria è spesso la più utile perché consente di esplicitare il vincolo: straordinario necessario, subfornitura, spostamento di una commessa, disponibilità strumento o revisione del prezzo.
Marginalità: la capacità libera ha valore solo se viene valorizzata
Capacità ed economia devono essere lette insieme. Liberare ore non produce automaticamente fatturato: serve una domanda aggiuntiva che il reparto possa assorbire con un margine coerente.
Per ogni servizio il modello dovrebbe rendere visibili almeno:
- ricavo previsto;
- ore assorbite;
- costo del lavoro;
- costi diretti rilevanti;
- eventuale quota di rework;
- margine atteso;
- margine per ora di capacità critica.
L’ultimo indicatore è particolarmente utile quando due commesse competono per la stessa risorsa scarsa.
Caso applicativo: da 80% a 90% di performance
In un’applicazione interna su un gruppo QC, il modello è stato utilizzato per costruire uno scenario di miglioramento della performance dal 80% al 90%. L’obiettivo era capire quanta capacità aggiuntiva sarebbe diventata disponibile mantenendo invariato il monte ore nominale.
Con una capacità nominale generica pari a H:
- baseline: 0,80H di capacità effettiva;
- target: 0,90H di capacità effettiva;
- incremento: 0,10H;
- incremento relativo rispetto alla baseline: 12,5%.
Lo scenario ha reso possibile quantificare le ore potenzialmente liberabili e valutarne l’impiego su attività esterne alla struttura, trasformando un obiettivo di efficienza in una possibile leva di fatturato aggiuntivo.
Il modello separa però scenario e risultato consuntivo. Il fatturato aggiuntivo dipende dall’effettivo raggiungimento del target, dalla disponibilità delle competenze e degli strumenti e dalla presenza di lavori esterni da acquisire.
Backlog, rework e first pass yield
La capacità apparente può essere erosa da lavori che tornano indietro. Per questo un planner QC dovrebbe leggere almeno tre indicatori:
- backlog: lavoro confermato ma non ancora completato;
- rework rate: quota di attività che richiede ripetizione o rilavorazione;
- first pass yield: quota completata correttamente al primo ciclo.
Un aumento del rework assorbe capacità senza generare lo stesso valore di una nuova commessa. Inserirlo nel modello evita di sovrastimare le ore realmente disponibili.
P&L del reparto QC: collegare operatività e risultato economico
Un reparto qualità viene spesso letto soltanto come centro di costo. Quando il QC eroga attività valorizzabili internamente o verso clienti esterni, diventa utile ricostruire anche una vista economica.
Una struttura P&L può mettere in relazione:
- ricavi o valorizzazione interna delle attività;
- costo del lavoro;
- costo degli strumenti e delle risorse dirette;
- rework;
- backlog;
- capacità inutilizzata;
- margine per servizio.
Questa vista consente di discutere il reparto con la direzione usando capacità, costo e rendimento, oltre ai soli volumi di prove chiuse.
Quali dati servono per partire
Per una prima versione del modello bastano pochi input affidabili:
- elenco dei servizi QC;
- tempi attesi;
- numero di operatori e ore disponibili;
- skill matrix;
- strumenti critici;
- lavori già confermati;
- backlog;
- costi principali;
- prezzi o valori di trasferimento dei servizi.
Il modello può iniziare con stime ragionevoli e migliorare nel tempo usando dati consuntivi. La qualità della previsione cresce quando tempi standard, rework e disponibilità vengono aggiornati con continuità.
Excel è sufficiente quando il problema è ancora modellabile
Excel funziona bene quando il reparto ha una struttura gestibile, un numero limitato di risorse critiche e bisogno di costruire rapidamente una vista integrata.
Un software dedicato diventa più adatto quando servono workflow multiutente, database centralizzati, tracciabilità completa delle revisioni, integrazione ERP/MES/LIMS o pianificazione automatica su molte risorse e vincoli.
Il foglio di calcolo resta però un ottimo strumento per strutturare il modello decisionale prima di investire in una piattaforma più complessa.
Gli errori che falsano il capacity planning
- Usare solo ore nominali. Nasconde perdite, rework e indisponibilità.
- Ignorare le competenze. Una capacità teorica può non essere spendibile sulla prova richiesta.
- Separare persone e strumenti. Il collo di bottiglia può trovarsi su una delle due risorse.
- Usare un solo tempo standard. Le attività QC hanno spesso variabilità significativa.
- Trascurare il backlog. Le ore future risultano artificialmente libere.
- Guardare il margine senza considerare la risorsa critica. Una commessa profittevole può saturare la capacità necessaria ad attività più remunerative.
- Trasformare il GO/NO-GO in un automatismo. Il modello supporta la decisione; non sostituisce vincoli tecnici, contrattuali o strategici.
QC Planner Excel: cosa integra il modello
Il QC Planner Excel nasce per riunire in un unico file gli elementi descritti in questa guida. Il modello comprende fogli collegati per:
- catalogo servizi e tempi;
- stima PERT;
- skill matrix;
- capacità operatori;
- saturazione strumenti;
- capacity planning mensile;
- backlog e rework;
- first pass yield;
- indicatore di performance adattato al contesto QC;
- P&L del reparto;
- valutazione GO/NO-GO delle nuove richieste.
L’utilità principale sta nella connessione tra questi elementi. Capacità, costi e decisioni commerciali vengono letti sulla stessa base dati invece di rimanere distribuiti tra file separati.
Per quali reparti ha senso
Il modello è pensato per reparti QC industriali che gestiscono attività tecniche variabili, persone con competenze differenziate e strumenti condivisi. Ha particolare utilità quando il responsabile deve rispondere a domande come:
- quanta capacità reale resta il prossimo mese?
- quale risorsa sta limitando il reparto?
- posso accettare una nuova richiesta senza compromettere le consegne?
- quante ore posso liberare migliorando la performance?
- quale servizio assorbe più capacità rispetto al margine generato?
- quale competenza deve essere sviluppata per ridurre il collo di bottiglia?
Il modello serve quando porta a una decisione
Il capacity planning ha valore quando modifica un’allocazione, una priorità, un prezzo, una scelta di formazione o una decisione di accettazione. Una dashboard che descrive il reparto senza cambiare nessuna decisione resta un esercizio di reporting.
Nel controllo qualità, collegare capacità effettiva, competenze, strumenti e marginalità permette invece di trattare il reparto come un sistema operativo misurabile. È da questa lettura che può nascere una vera decisione GO/NO-GO e, quando esiste domanda esterna, una quantificazione credibile della capacità trasformabile in fatturato.