Un processo produce alberi con una quota nominale di 20,00 mm. Le misure raccolte in produzione mostrano una deviazione standard di 0,018 mm e il Cpk risulta inferiore a quanto richiesto. La prima reazione potrebbe essere cercare la causa sulla macchina: utensile, serraggio, temperatura, materia prima, parametri di lavorazione.
Ma quei 0,018 mm non descrivono necessariamente soltanto il processo produttivo. Dentro la dispersione osservata c’è anche il sistema con cui stiamo misurando: strumento, risoluzione, metodo, operatore, posizionamento del pezzo, forza applicata, fixture, temperatura e condizioni nelle quali viene eseguita la misura.
Se due operatori misurano lo stesso particolare e ottengono sistematicamente risultati differenti, una parte della variabilità attribuita alla produzione nasce in realtà durante il controllo. Lo stesso accade se lo stesso operatore, misurando più volte lo stesso pezzo, ottiene valori dispersi.
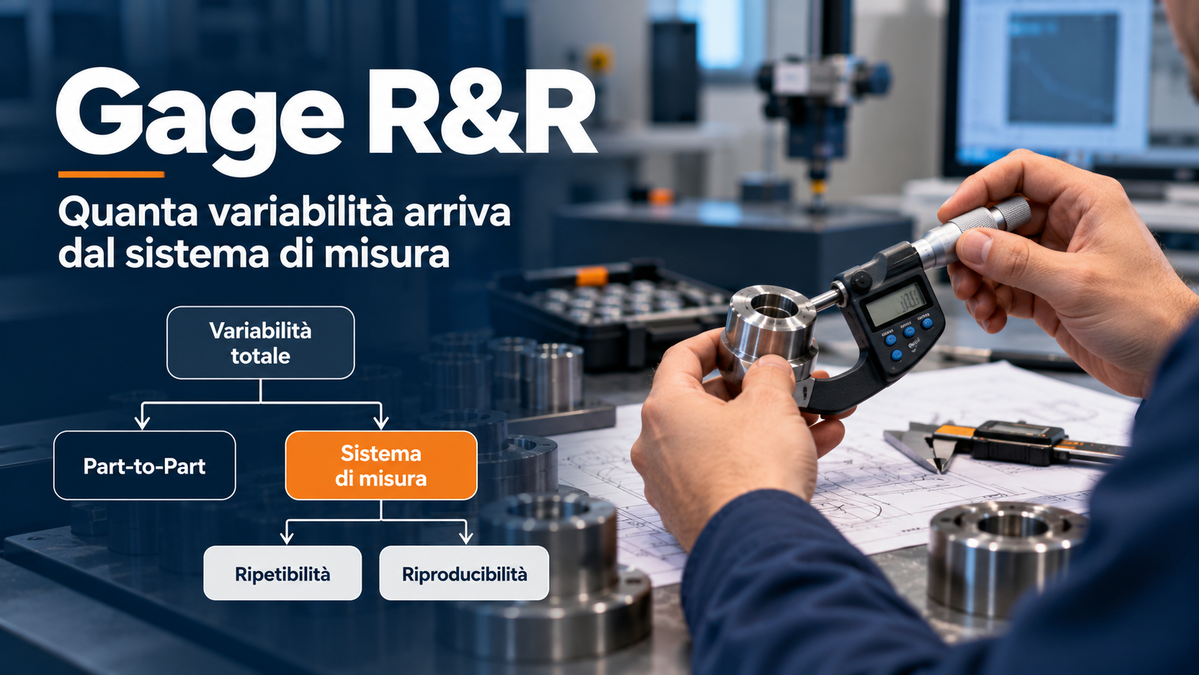
Prima di chiedere alla produzione di ridurre σ, conviene quindi sapere quanta parte di quella σ appartenga davvero al processo. Il Gage R&R, Repeatability and Reproducibility, serve a quantificare questa componente. È una delle analisi della più ampia Measurement System Analysis (MSA) e permette di separare la variazione dovuta al sistema di misura dalla reale differenza tra i pezzi.
Gage R&R e Measurement System Analysis: cosa stiamo misurando
Una misura osservata può essere rappresentata in forma semplificata come la combinazione tra il valore effettivamente associato al pezzo e l’errore introdotto dal processo di misura. Quando ripetiamo misure su pezzi differenti, la variabilità complessiva contiene quindi almeno due grandi componenti: variazione part-to-part + variazione del sistema di misura.

Il Gage R&R scompone ulteriormente la seconda componente in repeatability, cioè la variabilità ottenuta ripetendo la misura nelle stesse condizioni, e reproducibility, cioè la variabilità associata al cambiamento dell’operatore o delle condizioni previste dal disegno dello studio.
| Componente | Cosa rappresenta | Esempio |
|---|---|---|
| Part-to-Part | differenze reali tra i pezzi | alberi prodotti con diametri differenti |
| Repeatability | dispersione nelle ripetizioni della stessa misura | lo stesso operatore misura lo stesso albero più volte |
| Reproducibility | differenze tra operatori o condizioni | A misura mediamente più alto di B |
| Operator × Part | gli operatori misurano alcuni pezzi in modo differente | la differenza A-B cambia a seconda del pezzo |
| Total Gage R&R | variabilità complessiva del sistema di misura | repeatability + reproducibility |
Ripetibilità e riproducibilità: da dove arriva l’errore di misura
Supponiamo che tre operatori misurino dieci pezzi con un micrometro. L’operatore A ripete ogni misura due volte e ottiene valori quasi identici; lo stesso accade per B e C. La repeatability è quindi contenuta. Le medie dei tre operatori, però, risultano 20,012 mm, 20,001 mm e 19,992 mm. Il sistema è ripetibile, perché ciascun operatore riesce a riprodurre la propria misura, ma presenta un problema di reproducibility perché gli operatori lavorano su livelli differenti.

Possiamo avere anche la condizione opposta: le medie degli operatori sono molto vicine, ma ogni serie di ripetizioni sullo stesso pezzo presenta una forte dispersione. In quel caso il problema è principalmente di repeatability.
Quando domina la repeatability
- risoluzione dello strumento;
- stabilità del posizionamento;
- fixture;
- forza di misura;
- geometria del pezzo;
- pulizia delle superfici;
- condizioni ambientali;
- tecnica utilizzata;
- usura o funzionamento dello strumento.
Quando domina la reproducibility
- differenze di metodo tra operatori;
- interpretazione della procedura;
- punto di misura;
- orientamento del pezzo;
- modalità di azzeramento;
- lettura dello strumento;
- forza applicata;
- training.
Come si imposta uno studio Gage R&R
Nel classico Gage R&R crossed ogni operatore misura ogni pezzo più volte. Minitab utilizza come configurazione standard minima 10 pezzi, 3 operatori e 2 ripetizioni, per un totale di 60 misure, precisando però che questi valori vanno considerati minimi e che campioni più piccoli rendono più debole la valutazione. Un proprio white paper mostra inoltre che 10 pezzi non forniscono una stima particolarmente precisa della variazione part-to-part. La configurazione 10 × 3 × 2 va quindi trattata come disegno comune, non come regola universale.
Scelta dei pezzi
I pezzi devono rappresentare la variabilità che il sistema di misura dovrà distinguere durante il normale utilizzo. Prendere dieci componenti consecutivi prodotti dalla stessa macchina nello stesso momento può generare un campione eccessivamente omogeneo: la variabilità part-to-part risulterà piccola e il sistema di misura occuperà una quota relativamente grande della variazione totale.
Scelta degli operatori
Gli operatori dovrebbero essere le persone che eseguono normalmente quella misura. Far svolgere lo studio soltanto all’operatore più esperto del laboratorio può dimostrare che il sistema funziona in condizioni ottimali, ma non che il processo di misura utilizzato quotidianamente in produzione abbia la stessa prestazione.
Ripetizioni e randomizzazione
Ogni combinazione pezzo-operatore deve essere misurata più volte senza utilizzare la prima lettura per influenzare la successiva. La sequenza va randomizzata, per quanto possibile, e l’operatore non dovrebbe conoscere le misure ottenute nei tentativi precedenti. Misurare due volte di seguito lo stesso pezzo con il valore precedente ancora visibile può ridurre artificialmente la dispersione osservata.
Per approfondire il disegno tipico e la randomizzazione, Minitab documenta esplicitamente la configurazione 10 pezzi × 3 operatori × 2 repliche come minimo comune per uno studio crossed.
Gage R&R crossed e nested: il disegno dipende dalla misura
Il crossed design funziona quando tutti gli operatori possono misurare gli stessi pezzi più volte. Non sempre è possibile. Se il test distrugge il campione, modifica irreversibilmente la caratteristica oppure rende impossibile ripetere la misura sullo stesso oggetto, operatori differenti non possono misurare fisicamente lo stesso pezzo. In questi casi può essere necessario un nested Gage R&R o un altro disegno coerente con la fisica del test.
La scelta tra crossed e nested modifica il modello statistico e il significato delle componenti stimate. Prima si definisce come funziona realmente la misura, poi si sceglie il disegno sperimentale.
Come leggere %Gage R&R e Number of Distinct Categories
Uno degli output più utilizzati è %Gage R&R. Va però sempre specificato rispetto a quale riferimento viene calcolata la percentuale. %Study Variation confronta la dispersione del sistema di misura con la variazione complessivamente osservata; %Tolerance confronta invece la dispersione del sistema di misura con l’intervallo di tolleranza disponibile.
Scrivere “GRR = 12%” senza indicare il denominatore rende il dato ambiguo.
Gage R&R: criteri di accettazione
Nella pratica industriale vengono spesso utilizzati questi riferimenti:
| %GRR | Interpretazione indicativa |
|---|---|
| < 10% | sistema generalmente considerato adeguato |
| 10–30% | accettabilità da valutare in funzione dell’applicazione |
| > 30% | sistema generalmente considerato non adeguato |

La fascia tra 10% e 30% non significa “promosso con riserva” in modo automatico. La decisione dipende dal compito di misura, dalla criticità della caratteristica, dal costo di un errore decisionale, dalla possibilità di miglioramento del sistema e dal modo in cui quella misura verrà utilizzata.
Il manuale AIAG Measurement Systems Analysis, 4th Edition rimane un riferimento industriale centrale per la MSA. Le soglie vanno quindi lette come linee guida operative, non come requisiti universali.
Number of Distinct Categories
Il Number of Distinct Categories, ndc, indica quanti livelli differenti il sistema riesce a distinguere rispetto alla variazione presente tra i pezzi. Un sistema molto rumoroso può comprimere dieci pezzi differenti in due o tre categorie indistinguibili. Nella pratica AIAG viene comunemente utilizzato ndc ≥ 5 come riferimento minimo, ma anche questo risultato dipende dalla selezione dei pezzi: se la variazione part-to-part è troppo piccola, ndc può risultare basso anche con uno strumento tecnicamente valido.
Quando il Gage R&R non basta: bias, linearità e stabilità
Gage R&R analizza soprattutto repeatability e reproducibility. Un sistema può ottenere un buon risultato R&R e presentare comunque altri problemi metrologici. Se un micrometro misura sempre un master da 10,000 mm intorno a 10,019 mm, con dispersione molto piccola, repeatability e reproducibility possono risultare eccellenti ma resta uno spostamento sistematico: il bias.
| Proprietà | Domanda |
|---|---|
| Repeatability | lo stesso sistema ripete coerentemente la misura? |
| Reproducibility | cambiano i risultati tra operatori o condizioni? |
| Bias | la media delle misure è spostata rispetto al riferimento? |
| Linearity | il bias cambia lungo il campo di misura? |
| Stability | il comportamento del sistema cambia nel tempo? |
| Resolution | lo strumento discrimina variazioni sufficientemente piccole? |
La ISO 22514-7:2026, pubblicata nel settembre 2026, definisce una procedura per validare sistemi e processi di misura rispetto a uno specifico compito e utilizza propri indici e rapporti di capability del processo di misura. Il suo approccio non va sovrapposto automaticamente alle soglie AIAG del Gage R&R.
Metodo ANOVA e metodo Average & Range
Il metodo Average & Range utilizza medie e range per stimare le componenti di repeatability e reproducibility. Il metodo ANOVA tratta invece lo studio come un disegno sperimentale e scompone statisticamente le componenti di varianza, permettendo anche di valutare l’interazione operatore × pezzo.
Se l’operatore A misura mediamente 0,01 mm più alto di B su tutti i pezzi, abbiamo principalmente un effetto operatore. Se invece A misura più alto di B sui pezzi 1–5 ma più basso sui pezzi 6–10, la differenza dipende dal pezzo che viene misurato. Questa informazione può indirizzare l’indagine verso geometria, accessibilità del punto di misura, serraggio, metodo o interpretazione differente della caratteristica.
Un Gage R&R può fallire perché abbiamo scelto male i pezzi
%Study Variation e ndc dipendono dal rapporto tra variazione del sistema di misura e variazione part-to-part. Se selezioniamo dieci pezzi quasi identici, la parte reale della variazione si riduce e il sistema di misura occupa percentualmente uno spazio maggiore nel dataset. Questo non significa che convenga scegliere pezzi estremamente differenti per “far passare” lo studio: significa che il campione deve rappresentare il campo di variazione rispetto al quale intendiamo utilizzare il sistema.
La taratura non sostituisce il Gage R&R
Uno strumento può essere tarato e contemporaneamente avere un processo di misura poco adeguato. La taratura stabilisce la relazione tra l’indicazione dello strumento e riferimenti metrologici nelle condizioni previste dalla calibrazione; il Gage R&R valuta invece la variabilità osservata quando lo strumento viene utilizzato nel processo reale di misura, includendo operatore, posizionamento, fixture e ripetizioni.
Per questo strumento tarato e processo di misura adeguato non sono sinonimi.
Come il sistema di misura influenza SPC e Cp/Cpk
Immaginiamo che la variabilità reale della produzione abbia deviazione standard pari a 0,015 mm e che il sistema di misura aggiunga una deviazione standard pari a 0,010 mm. Le componenti indipendenti di varianza vengono combinate quadraticamente:
σ² osservata ≈ σ² processo + σ² misura
Nel nostro esempio, σ osservata ≈ √(0,015² + 0,010²) ≈ 0,018 mm. Se utilizziamo direttamente 0,018 mm nel calcolo di Cp e Cpk, parte della dispersione attribuita al processo nasce dal sistema di misura. Possiamo quindi concludere che la produzione debba essere migliorata quando una quota della variabilità richiede invece un intervento sul controllo.

Lo stesso vale per lo SPC: un sistema di misura instabile può introdurre punti anomali, ampliare la dispersione della carta o mascherare cambiamenti reali del processo. Per questo il percorso coerente è MSA/Gage R&R → SPC → verifica della stabilità → Cp/Cpk → intervento.
Per i passaggi successivi trovi gli approfondimenti su controllo statistico di processo (SPC) e Cp e Cpk e capacità di processo.
Cosa fare quando il sistema di misura non è adeguato
Un GRR elevato non indica automaticamente che bisogna acquistare uno strumento più costoso. Prima occorre capire quale componente sta generando il risultato.
| Componente prevalente | Prime verifiche |
|---|---|
| Repeatability | risoluzione, tecnologia, fixture, posizionamento, forza, superficie, ambiente, manutenzione |
| Reproducibility | metodo, punto di misura, azzeramento, serraggio, interpretazione, formazione |
| Operator × Part | geometria, accessibilità, modalità diverse di misura su pezzi differenti |
| Bias / linearità / stabilità | riferimento, calibrazione, range, deriva nel tempo, condizioni ambientali |
Dopo l’intervento lo studio va ripetuto nelle nuove condizioni. Il confronto prima-dopo permette di verificare se la modifica ha effettivamente ridotto la componente di misura invece di limitarsi ad aver cambiato la procedura sulla carta.
Un buon sistema di misura deve essere adeguato alla decisione che supporta
Una misura utilizzata per regolare un processo, una misura usata per calcolare Cpk e una misura che determina l’accettazione finale di una caratteristica critica possono avere conseguenze differenti. Per questo il Gage R&R non dovrebbe terminare con una percentuale isolata nel report.
- quanta variabilità arriva dal sistema di misura?
- prevale repeatability o reproducibility?
- il sistema distingue sufficientemente i pezzi?
- il campione rappresentava davvero la variazione del processo?
- il sistema è adeguato rispetto alla tolleranza?
- bias, linearità e stabilità sono stati verificati quando necessari?
- possiamo utilizzare quei dati per SPC e capability?
- quale componente dobbiamo modificare se il risultato è insufficiente?
La MSA diventa utile quando risponde a queste domande prima che i dati entrino in una carta di controllo, in un capability study o in una decisione di accettazione. In termini operativi, il sistema di misura non è un accessorio del processo: è parte del processo che produce il dato con cui decidiamo.
Dopo la verifica del sistema di misura, la variabilità osservata può essere separata ulteriormente tra componente within e dispersione complessiva. Nell’articolo su Cpk e Ppk questa distinzione viene collegata a sottogruppi, stabilità e condizioni produttive.
Lascia un commento