
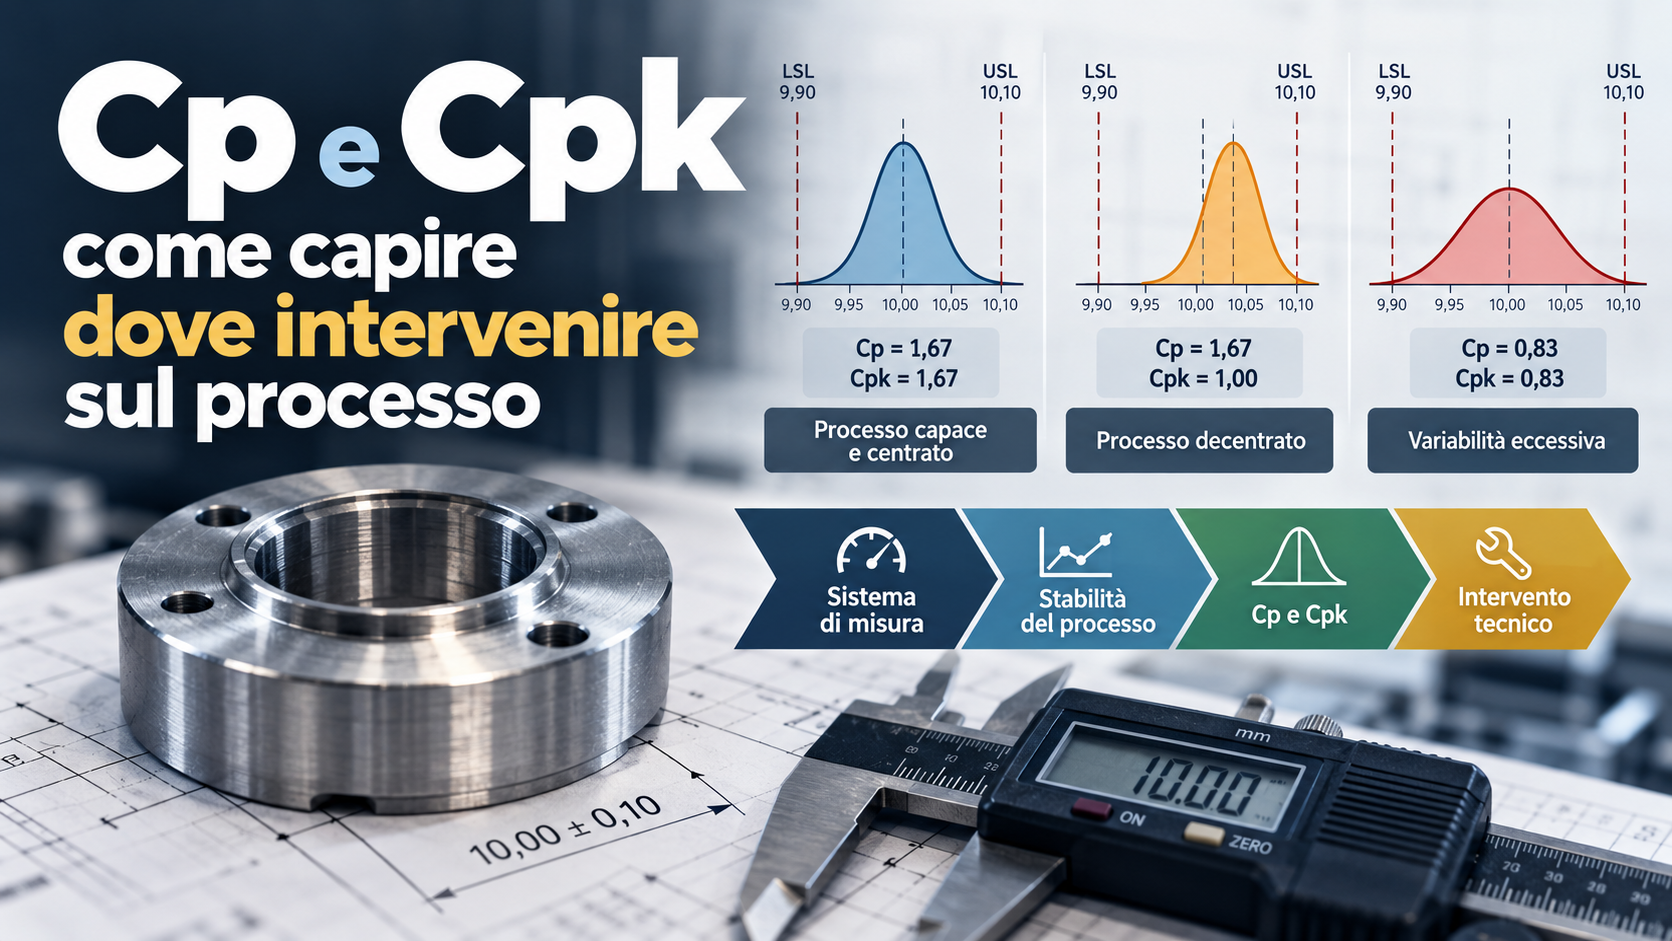
Una caratteristica dimensionale deve rispettare una tolleranza di 10,00 ± 0,10 mm. I limiti di specifica sono quindi LSL = 9,90 mm e USL = 10,10 mm.
La domanda utile per chi gestisce il processo è: quanto margine abbiamo rispetto a questi limiti e, se il margine è insufficiente, su cosa dobbiamo intervenire?
Cp e Cpk mettono in relazione la distribuzione dei valori prodotti con l’intervallo ammesso dalla specifica. Letti insieme permettono di distinguere problemi tecnicamente diversi: un processo troppo variabile, un processo decentrato oppure una condizione che richiede prima di tutto una verifica della stabilità.
Cp misura quanto spazio occupa la variabilità rispetto alla tolleranza
Per una caratteristica con specifica bilaterale, Cp viene calcolato come:
Cp = (USL − LSL) / 6σ
Il numeratore rappresenta l’intervallo complessivamente disponibile tra il limite superiore e quello inferiore. Il denominatore rappresenta l’ampiezza convenzionale della variabilità del processo, espressa come sei deviazioni standard. Il NIST descrive la process capability proprio come il confronto tra la variabilità naturale di un processo e i limiti di specifica.
Nel nostro esempio la tolleranza complessiva è 0,20 mm. Se la deviazione standard vale 0,02 mm, 6σ corrisponde a 0,12 mm. Otteniamo quindi:
Cp = 0,20 / 0,12 = 1,67
Il processo utilizza 0,12 mm dei 0,20 mm disponibili. Cp ci dice quindi se la dispersione è compatibile con la tolleranza assegnata. Non considera, però, dove si trova la distribuzione all’interno della specifica.
Cpk aggiunge il centraggio del processo
Cpk calcola separatamente il margine disponibile verso il limite superiore e quello disponibile verso il limite inferiore:
Cpu = (USL − μ) / 3σ
Cpl = (μ − LSL) / 3σ
Cpk = min(Cpu, Cpl)
Viene utilizzato il valore peggiore perché il lato più vicino a un limite rappresenta il vincolo effettivo del processo. Se la media si sposta verso USL diminuisce Cpu. Se si sposta verso LSL diminuisce Cpl. Se aumenta la dispersione peggiorano entrambi.

Primo caso: Cp e Cpk elevati
Consideriamo μ = 10,00 mm e σ = 0,02 mm. Abbiamo Cp = 1,67 e, poiché il processo è centrato, anche Cpk = 1,67.
La dispersione occupa una porzione contenuta della tolleranza e la distribuzione è centrata. In questa configurazione non emerge una priorità evidente di intervento sul centraggio o sulla variabilità. L’attività si sposta sul mantenimento delle condizioni operative che hanno prodotto quel risultato: parametri macchina, utensili, materia prima, setup, metodo di lavoro e condizioni di misura.
Secondo caso: Cp elevato e Cpk basso
Manteniamo σ = 0,02 mm ma spostiamo la media a μ = 10,04 mm. Cp rimane 1,67 perché la variabilità non è cambiata. Il margine verso il limite superiore invece si riduce:
Cpu = 1,00
Cpl = 2,33
Cpk = 1,00
Il processo ha una dispersione compatibile con la tolleranza disponibile, ma lavora troppo vicino al limite superiore. La prima area da analizzare diventa quindi il centraggio: set point, regolazioni macchina, offset, usura utensile, deriva termica, compensazioni, sequenza di setup o differenze sistematiche tra attrezzaggi.
Terzo caso: Cp e Cpk bassi
Torniamo a μ = 10,00 mm ma aumentiamo σ a 0,04 mm. Otteniamo:
Cp = 0,83
Cpk = 0,83
In questo caso spostare la media non produce un miglioramento sostanziale. Il problema riguarda la dispersione. L’analisi deve concentrarsi sulle sorgenti che aumentano la variabilità: materia prima, condizioni macchina, utensili, operatori, metodi, ambiente, setup o sistema di misura.
Se più macchine, turni, cavità, lotti, fornitori o attrezzaggi partecipano alla produzione, la variabilità aggregata può nascondere differenze importanti tra le singole condizioni operative. Prima di modificare il processo occorre capire da dove proviene la dispersione.

Cp e Cpk diventano utili quando portano a un’azione diversa
| Cp | Cpk | Indicazione principale | Prima area da verificare |
|---|---|---|---|
| Elevato | Vicino a Cp | Dispersione contenuta e buon centraggio | Mantenimento delle condizioni |
| Elevato | Sensibilmente inferiore a Cp | Processo decentrato | Set point e cause di spostamento |
| Basso | Basso | Dispersione eccessiva | Sorgenti di variabilità |
| Variabile nel tempo | Variabile nel tempo | Comportamento da approfondire | Stabilità del processo |
Il valore degli indici sta nella diagnosi che permettono di orientare. Registrare Cpk su un report senza collegarlo all’azione tecnica elimina gran parte dell’informazione disponibile.
Prima della capability va verificata la stabilità
Cp e Cpk descrivono la capacità del processo partendo dalla sua distribuzione. Per utilizzare quella distribuzione come rappresentazione del comportamento futuro serve però una condizione fondamentale: il processo deve essere sufficientemente stabile.
Il NIST definisce la capability rispetto all’output di un processo sotto controllo statistico e considera la stabilità una premessa per l’impiego degli indici classici. Se vuoi approfondire il principio delle carte di controllo, su Aretè ho già trattato il tema nell’articolo Control chart: come leggere i dati nel tempo, applicandolo agli indicatori HSE.
Supponiamo di raccogliere 100 valori. Durante le prime 50 produzioni la media è 9,98 mm. Dopo una sostituzione utensile passa stabilmente a 10,04 mm. Calcolare un’unica media e un’unica deviazione standard combina due condizioni operative differenti. Per capire cosa è successo serve osservare la sequenza temporale e distinguere cause comuni da cause speciali.

Se la misura non è affidabile, anche la capability perde significato
Cp e Cpk utilizzano la variabilità osservata. Quella variabilità contiene anche il contributo del sistema di misura. Se una quota significativa della dispersione deriva dallo strumento, dal metodo o dall’operatore, l’analisi attribuisce al processo produttivo una variabilità che non proviene interamente dalla produzione.
Per quantificare questa componente prima di attribuire tutta la dispersione al processo produttivo, puoi approfondire Gage R&R e Measurement System Analysis: repeatability, reproducibility, %GRR, ndc e criteri di adeguatezza del sistema di misura.
Prima di avviare un capability study su una caratteristica critica può quindi essere necessario verificare risoluzione, bias, linearità, stabilità, ripetibilità e riproducibilità. Nei casi appropriati, un Gage R&R permette di quantificare alcune componenti della variabilità introdotta dal sistema di misura.
Cpk 1,33: un riferimento, non una soglia universale
Nella pratica industriale il valore Cpk ≥ 1,33 compare spesso come riferimento. Esistono però requisiti diversi in funzione di cliente, settore, fase di industrializzazione, criticità della caratteristica e condizioni contrattuali. Anche il NIST riporta criteri differenti adottati nella pratica per Cpk, tra cui 1,0, 1,33, 1,5 e 2,0.
Il requisito deve quindi essere definito prima di utilizzare l’indice come criterio decisionale. Una caratteristica ordinaria e una caratteristica speciale legata alla sicurezza del prodotto possono richiedere livelli di capability differenti.
Anche il modello statistico va scelto correttamente
Le formulazioni classiche di Cp e Cpk vengono normalmente utilizzate con dati compatibili con le ipotesi del modello adottato. Distribuzioni asimmetriche, limiti fisici, multimodalità o dipendenze temporali richiedono una valutazione ulteriore prima di applicare automaticamente la formula standard.
La serie ISO 22514 affronta la capacità e la prestazione dei processi. La ISO 22514-2:2026, pubblicata nel febbraio 2026, riguarda la determinazione di statistiche di capability e performance per modelli di processo dipendenti dal tempo e considera differenti tipologie distributive.
Dove intervenire
Un capability study dovrebbe terminare con una decisione tecnica.
- Se Cp è adeguato e Cpk è sensibilmente inferiore, l’analisi deve concentrarsi prima sulle cause che spostano la media.
- Se Cp e Cpk sono entrambi insufficienti, occorre lavorare sulle sorgenti di variabilità.
- Se il processo presenta segnali di instabilità, prima della capability serve identificare e gestire le cause speciali.
- Se la dispersione può dipendere in misura significativa dal sistema di misura, occorre quantificarne il contributo.
- Se la distribuzione non è compatibile con le ipotesi utilizzate per il calcolo, va scelto un modello statistico adeguato.
La sequenza operativa diventa quindi: sistema di misura → stabilità → distribuzione → capability → intervento → verifica del risultato.
Questa logica è la stessa che conviene applicare quando si trasformano dati Quality in decisioni operative. Nell’articolo sul capacity planning del controllo qualità trovi un’applicazione dello stesso approccio a capacità, OEE e decisioni GO/NO-GO.
Il confronto con la dispersione complessiva aggiunge un secondo livello di lettura. Nell’approfondimento sulla differenza tra Cpk e Ppk viene analizzato il rapporto tra variabilità within e overall e il significato degli scostamenti tra i due indici.
Se vuoi strutturare KPI, controlli di processo, audit e strumenti di analisi in un sistema coerente, trovi il perimetro completo dei servizi QHSE per aziende e della consulenza sui sistemi ISO.
Lascia un commento